


Se pencher sur une presse plieuse modernisée
Si vous deviez entrer dans le service de presse plieuse chez un fabricant il y a 20 ans, vous verriez une image très différente. Si une machine produisait une variété de nouveaux travaux en faible quantité au cours d’un quart de travail, elle passait la plupart de son temps à s’installer et relativement peu de temps à cintrer de bonnes pièces.
Les configurations de la machine elles-mêmes semblaient différentes il y a 20 ans. Le cintrage d’étapes, avec plusieurs ensembles de poinçons et de matrices agencés de manière à permettre à un opérateur de compléter (idéalement) une pièce complexe en une configuration, est resté rare dans de nombreux ateliers. De telles installations nécessitaient du temps, ce qui exigeait des lots plus importants. Une personne d’installation talentueuse devait également être capable de visualiser la séquence. Très souvent, il était plus logique de diviser l'opération de formage en plusieurs configurations plus simples.
La flexion d'étape n'était pas inconnue, mais ce n'était pas aussi courant qu'aujourd'hui - et c'est en grande partie grâce aux logiciels. La programmation et la simulation de pliage hors ligne ont conduit l'évolution, mais le logiciel n'est pas la seule pièce du puzzle. Si elle s’accorde bien avec les autres pièces - bonne communication, outillage, matériau, pliage adaptatif et automatisation du changement d’outil - le résultat est une opération de pliage qui passe presque tout son temps à former de bonnes pièces et, finalement, à faire de l’argent.
Faussement simple
Quelqu'un qui ne connaît pas bien la presse plieuse peut se pencher sur une configuration de flexion d'étape et se demander ce qui la rend si compliquée. Mais même une configuration relativement simple à deux stations, avec deux jeux de matrices de poinçon l'une à côté de l'autre, est beaucoup plus compliquée qu'il n'y paraît, même s'il s'agit de plier une boîte commune.
L'opérateur doit prendre en compte la hauteur intérieure de la boîte ou la hauteur de la bride pour chaque ensemble d'outils de matrice de perforation, et s'assurer que la hauteur de perforation, la largeur du bélier et la lumière du jour (espace entre la pointe de la perforatrice et la surface de la matrice ouverte) peuvent en tenir compte. Toutefois, lorsque vous introduisez une deuxième station (nécessaire lorsque vous créez des boîtes de longueurs et de largeurs différentes), vous devez tenir compte de la longueur de la bride non formée pour vous assurer qu'elle n'a aucun risque de collision avec la station d'outil adjacente.
La plupart des opérateurs de pliage raisonnablement expérimentés pourraient comprendre cela mentalement. Mais qu'en est-il des pièces avec plusieurs brides dans différentes directions et différents angles? Et si vous avez une série de courbes positives et négatives? Tout cela crée une sérieuse complexité.
Un autre aspect trompeusement simple de la flexion implique des hauteurs réduites. De même, supposons que vous ayez deux stations d’outils, l’une avec un V die étroit et l’autre avec un V die beaucoup plus large; les deux courbent le même matériau à un angle de 90 degrés, mais la matrice en V plus large produit un rayon plus grand. Mais pour produire ce rayon plus grand, le poinçon doit descendre plus loin dans l’espace de la matrice, ce qui provoquerait la collision de la série d’outils avec la matrice en V étroit.
Les outils peuvent être fabriqués à une hauteur de fermeture commune ou peuvent être calés pour correspondre. Quoi qu’il en soit, un logiciel de simulation peut révéler ces complications avant que le travail n’atteigne la presse plieuse.
L'opérateur et la séquence de pliage
Si un opérateur reçoit un travail de pliage complexe impliquant plusieurs plis dans plusieurs directions, il est probable que la pièce ne puisse être pliée que dans un sens ou au plus d'une poignée de façons. Au fur et à mesure que la géométrie des pièces devient plus simple, le nombre d'options de séquence de pliage augmente en général. En d'autres termes, il existe plusieurs façons de plier une pièce.
Le logiciel actuel choisit généralement la séquence de pliage optimale pour la machine, l'outillage et l'application. Ceci étant dit, ceux qui programment ne doivent jamais «jeter le boulot par-dessus» à ceux qui installent la machine et se plient. La flexion est un effort de collaboration. Les logiciels modernes intègrent les géométries et les caractéristiques de l'outil et de la machine (comme les mouvements d'axes minimum et maximum) qui seront utilisés au niveau du frein lors de la flexion. Mais l'opérateur reste celui qui échangera les outils et manipulera les pièces entre les coudes.
Les préférences abondent et des déplacements délicats entre les coudes et les stations d'outils peuvent rendre le travail de l'opérateur difficile. Supposons qu'une pièce doit basculer dans la direction Z, un exploit impossible si des coups de poing et des matrices sont sur le chemin. L’opérateur doit donc faire glisser la pièce sur le côté, la sortir de l’enveloppe de travail, la retourner, puis la réorienter correctement contre la butée arrière. C'est faisable, mais certainement pas efficace ou ergonomique, et il y a de bonnes chances que l'opérateur marque la pièce. Les pièces critiques sur le plan cosmétique devront peut-être être retravaillées ou même mises au rebut. Tout cela aurait pu être évité avec une conversation rapide entre le programmeur et l'opérateur.
Encore une fois, les progiciels de simulation sont devenus plus intelligents au fil des ans. Il n'est donc pas courant de développer une séquence de pliages pleine de mouvements délicats. Le logiciel trouve maintenant généralement la meilleure façon pour un opérateur de plier une pièce. Quoi qu'il en soit, une communication saine entre le programmeur et l'opérateur reste le moyen le plus efficace de tirer le meilleur parti d'une opération de pliage.
La technologie de jauge arrière a également joué un rôle, et le mouvement de jauge arrière est maintenant simulé avec l'outillage. Il y a des années, les backgauges étaient des surfaces planes et se déplaçaient dans un nombre limité d'axes. Aujourd'hui, les backgauges multiaxes déplacent les doigts indépendamment dans plusieurs directions. Le logiciel de simulation hors ligne moderne offre non seulement des options de jaugeage, mais il peut également examiner le pli avant le pliage, pendant le pliage, simuler le retour élastique et avertir des collisions potentielles.
Les doigts de la butée arrière fournissent aux opérateurs de multiples points de contact et des poches usinées dans ces doigts servent de support à la pièce. La forme de la butée arrière, y compris les doigts personnalisés conçus pour des tâches spécifiques, peut être importée dans un logiciel de simulation, ce qui permet aux programmeurs de détecter les problèmes de collision ou d'interférences avant la création des doigts et le début de la tâche.
Là encore, la communication reste importante, quelle que soit la complexité de la simulation virtuelle. Après tout, ce sont les opérateurs qui glissent chaque jour des pièces contre ces backgauges.
Optimiser les configurations
Considérez une partie avec une bride inférieure flanquée de deux brides supérieures. Les deux ailes supérieures ont des longueurs de courbure courtes, la face inférieure a une longue longueur de courbure - mais toutes les trois se trouvent sur la même ligne de courbure. Les versions antérieures du logiciel hors ligne créaient souvent trois stations, une pour la bride gauche, une autre pour la droite et une dernière pour le virage plus long au milieu.
Cela peut fonctionner, mais la configuration prend également trois stations de pliage le long du lit. En règle générale, plus la formation peut être réalisée dans moins de stations, plus la séquence de formation peut être flexible et efficace.
Dans ce cas, une station pourrait former ces deux ailes supérieures partageant la même ligne de courbure. Il s'agirait d'un seul poinçon et de deux matrices segmentées, avec un espace suffisant entre les deux pour permettre le dégagement pour la bride centrale. La deuxième station formerait alors la bride centrale. Ce qui était autrefois formé en trois stations peut maintenant l'être en deux, ce qui laisse plus d'espace sur le lit de la machine pour permettre à d'autres stations de traiter d'autres courbes dans la pièce. Plus la configuration peut être variée, plus l'opérateur de cintrage peut être efficace.
Il ne s'agit que d'un exemple simple et, avant même que la simulation de flexion soit disponible, l'optimisation de cette configuration par étapes n'aurait jamais été hors de portée des opérateurs expérimentés. Aujourd'hui, toutefois, la simulation logicielle optimise plusieurs stations de pliage à un degré qui aurait été impossible à développer rapidement, même pour les opérateurs expérimentés.
Rendre les résultats reproductibles
Aujourd'hui, les programmeurs et les opérateurs peuvent visualiser une simulation de pliage et avoir l'assurance que celle-ci reflète la réalité et que la première partie sera une bonne partie. Cela dit, plusieurs autres pièces du puzzle doivent également être mises en place.
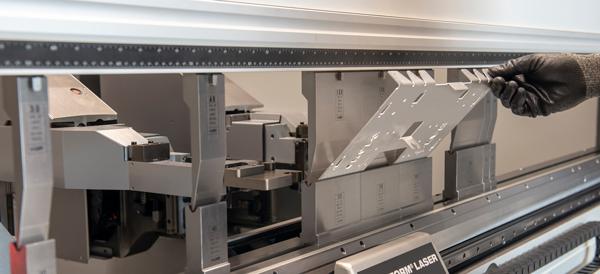
Dans cette application de pliage adaptatif, un laser mesure l'angle de pliage en cours.
Les outils peuvent être égarés, tombés ou endommagés. En fonction de la technologie de fixation des outils, la position du poinçon et de la matrice peut être légèrement décalée, ne pas s’asseoir correctement, même installée à l’arrière. De plus, comme la simulation peut maintenant développer rapidement même les configurations de scène les plus complexes, un opérateur pouvait visualiser une large gamme de configurations sur l'horaire du jour, des plus simples utilisant une ou deux stations aux plus complexes couvrant une grande partie de la journée. la presse plieuse.
Ce défi a ouvert la voie à l’avancée la plus importante des 20 dernières années: la presse-plieuse à changement automatique d’outil. En appuyant simplement sur un bouton, les outils changent automatiquement et sont placés exactement au bon endroit, reproduisant exactement ce qui apparaît dans la simulation. Au fur et à mesure que les outils changent, l'opérateur met en place le matériau pour le travail suivant - qui, de nos jours, pourrait avoir une taille de lot de 12, cinq, voire un seul morceau.
Bien entendu, l’automatisation du changement d’outil n’aurait aucun sens si les opérateurs devaient passer beaucoup de temps à essayer des pièces, si les postes d’outils n’étaient pas optimisés, ou si l’opération ne tenait pas compte de la modification des variables de propriété du matériau et de direction du grain .
Les opérations de pliage sont aujourd'hui très différentes de ce qu'elles étaient il y a 20 ans, et il y aura certainement plus d'innovations qui rendront le pliage encore plus efficace qu'aujourd'hui. Mais avec suffisamment de pièces de puzzle en place, une opération de pliage peut aujourd'hui devenir l'une des opérations les plus flexibles sur le lieu de fabrication.


